- Kotiin
- Tietoja meistä
- Tuotteet
- PPR-pikaliitin
- Messinkiputken liittimet
- Messinkinen uroskierre suora liitin
- Messinki naaraskierre suora liitin
- Messinki uros-naaras kierre suora liitin
- Messinki 90 asteen kyynärpää
- Messinkilangan supistimen sisäosa
- Messinkiputken tulppa
- Messinki Tee-putkiliitin
- Alumiini-muoviputkiliitin
- Messinkinen Y-siiviläliitin
- Messinkiletkun väkäsliitin
- Holkkikiinnitys
- CNC-työstö
- Kuuma taonta
- Uutiset
- Lataa
- Lähetä kysely
- Ota yhteyttä
Tuotteet
Kattava tuotevalikoimamme sisältää laajan valikoiman messinkitankoja (mukaan lukien lyijyttömät ja lyijyttömät teräslajit), messinkiliittimiä ja putkikomponentteja, jotka on suunniteltu poikkeuksellisen mekaanisen lujuuden, korroosionkestävyyden ja koneistettavuuden saavuttamiseksi LVI-, LVI-, auto- ja teollisuussovelluksissa.
Tehdasvalmisteiset kuumataontakomponentit raskaisiin teollisuussovelluksiin
NINGXINGon ammattilainenToimittajajaTehdaserikoistunut räätälöityyn metallin muovaukseen putkistolaitteistoihin, venttiilikomponentteihin, mekaanisiin osiin ja teollisuusliittimiin. NINGXING tarjoaa omalla kuumataontatuotantolinjalla integroituja valmistuspalveluita, jotka kattavat metallitangon valmistelun, lämmityksen, muovauksen, trimmauksen, koneistuksen, pintakäsittelyn ja lopputarkastuksen.
Hot Forging on korkean lämpötilan metallinmuovausprosessi, jossa metalliaihio kuumennetaan sopivaan muovauslämpötilaan ja puristetaan valmistettuun muottionteloon. Prosessi parantaa materiaalin tiiviyttä ja mahdollistaa monimutkaisten ulkoprofiilien ja sisärakenteiden komponenttien valmistuksen. Se sopii erityisen hyvin venttiileille, putkiliittimille, muttereille, liittimille ja muille osille, jotka vaativat luotettavia mekaanisia ominaisuuksia ja paineenkestoa.
NINGXING supports different production requirements through copper, steel, aluminum, and other metal forming processes. Asiakkaat voivat valita sopivat prosessireitit materiaalilaadun, komponenttien geometrian, mittavaatimusten, tilausmäärän ja myöhempien koneistusvaatimusten mukaan.
Materiaalipohjainen käsittely
Kuparin ja messingin muotoilu
Kuparia ja messinkiä käytetään laajalti putkistolaitteistoissa, venttiilirungoissa, liittimissä ja sähkökomponenteissa niiden lujuuden, korroosionkestävyyden ja työstettävyyden yhdistelmän vuoksi. NINGXING voi käsitellä materiaaleja, kuten HPb59-1 ja C36000, komponenttivaatimusten ja asiakkaan piirustusten mukaan.
Monimutkaisten messinkikomponenttien kohdalla aihioiden asianmukainen valmistelu ja lämmityksen hallinta ovat tärkeitä tasaisen suuttimen täytön saavuttamiseksi. Materiaalivalintaa voidaan myös säätää lopullisen käyttökohteen, koneistusvaatimusten, paineolosuhteiden ja pintakäsittelyn mukaan.
Teräksen ja alumiinin muotoilu
Teräs ja alumiini sopivat rakenteellisiin ja mekaanisiin komponentteihin, jotka vaativat erilaisia lujuuden, painon ja kestävyyden yhdistelmiä. Teräsmuovausta voidaan käyttää painetta kantaviin ja kantaviin osiin, kun taas alumiini tarjoaa kevyemmän vaihtoehdon sovelluksiin, joissa painonpudotus on tärkeää.
NINGXING voi suositella sopivia materiaalilaatuja tuotteen piirustuksen ja työympäristön mukaan, mikä auttaa ulkomaisia ostajia tasapainottamaan materiaalin suorituskykyä, valmistusvaikeuksia ja kokonaistuotantokustannuksia.
Osageometria ja meistisuunnittelu
Monimutkaiset ontot komponentit
Yksi tärkeä prosessin ominaisuus on sen kyky muodostaa komponentteja, jotka muutoin vaatisivat useita valmistustoimenpiteitä. Sopivilla muottirakenteilla ja ytimen vetomekanismeilla NINGXING voi tuottaa onttoja tai osittain onttoja komponentteja, kuten monitieputkiliittimiä ja venttiilirunkoja.
Tämä ominaisuus on erityisen hyödyllinen kupariventtiilirungoissa, kolmitieliittimissä ja muissa komponenteissa, joissa tarvitaan sisäisiä onteloita tai haararakenteita. Oikea suutinsuunnittelu mahdollistaa materiaalin virtaamisen monimutkaisiin onteloihin säilyttäen samalla vaaditun seinämän paksuuden ja yleisgeometrian.
Mukautettujen osien muottikehitys
Räätälöityjen komponenttien osalta muotin kehitys määräytyy osan geometrian, materiaalin, muovauslämpötilan, vaadittujen toleranssien ja tuotantomäärän perusteella. NINGXING käyttää kuumatyöstettyä terästä asianmukaisella lämpökäsittelyllä parantaakseen kestävyyttä lämpökiertoa ja toistuvia muovauskuormia vastaan.
Tavallisissa tuotanto-olosuhteissa oikein suunniteltu muotti voi kestää kymmeniä tuhansia - satoja tuhansia muovaussyklejä. Muotin rakenne ja käyttöikä arvioidaan todellisten materiaali- ja tuotantoolosuhteiden mukaan sen sijaan, että jokaisessa projektissa käytettäisiin yhtä kiinteää spesifikaatiota.
Tuotantomenetelmän valinta
Yhden koneen tuotanto
Yksikonetuotanto soveltuu räätälöityihin tilauksiin, keskimääräisiin projekteihin sekä joustavia tuotantojärjestelyjä vaativiin tuotteisiin. Automaattiset syöttöjärjestelmät voidaan integroida tavanomaisiin muodostuslaitteisiin manuaalisen käsittelyn vähentämiseksi ja yhdenmukaisten tuotantoolosuhteiden ylläpitämiseksi.
Tämä tuotantotapa tarjoaa joustavuutta, kun asiakkaat tarvitsevat useita tuotespesifikaatioita tai kun tuotantomäärät eivät oikeuta täysin automatisoitua linjaa.
Automaattinen lämpömuovaus
Suurten tilausten yhteydessä NINGXING voi käyttää automatisoituja muovauslaitteita materiaalin syöttämisen, lämmityksen, muovauksen ja osien poiston integroimiseksi jatkuvaan tuotantoprosessiin. Automatisoitu toiminta auttaa parantamaan tuotannon yhtenäisyyttä ja vähentämään työvoimasta riippuvaa käsittelyä.
Komponenttien koosta, materiaalista ja koneen kokoonpanosta riippuen automaattinen tuotanto voi saavuttaa noin 50-100 kappaletta minuutissa sopiville pienille komponenteille. Todellinen tuotanto määräytyy tuotteen geometrian, muovausjärjestyksen ja laatuvaatimusten mukaan.
Lämmityksen ja muotoilun ohjaus
Lämpötilan hallinta
Lämmityslämpötilalla on suora vaikutus materiaalivirtaukseen, muotin täyttöön, pinnan kuntoon ja muovauksen stabiilisuuteen. Kuparimateriaalit kuumennetaan yleensä noin 600 - 700 °C:een, kun taas teräsmateriaalit vaativat yleensä korkeampia muovauslämpötiloja niiden koostumuksesta ja sovelluksesta riippuen.
Lämmitysaikaa säädetään yleensä aihion halkaisijan, painon, materiaalityypin ja laitekokoonpanon mukaan. Liiallista kuumennusta tulee välttää, koska ylikuumeneminen voi aiheuttaa rakeiden kasvua tai muita materiaalimuutoksia, jotka vaikuttavat lopullisen komponentin suorituskykyyn.
Paine- ja muovausparametrit
Laitteiden valinta riippuu aihion mitoista, osan painosta, geometriasta ja muovauskestävyydestä. Tyypilliset muovauslaitteet voivat toimia noin 60 kN - 300 kN painealueella, kun taas koneen todellinen kapasiteetti tulisi määrittää tietyn komponentin teknisellä arvioinnilla.
Tuotannon aikana muovausvoimaa, muotin kohdistusta, aihion lämpötilaa, voitelua ja sykliaikaa on ohjattava yhdessä. Vakaat prosessiparametrit auttavat vähentämään mittavaihteluita ja parantamaan toistettavuutta tuotantoerien välillä.
Jälkimuovaustyöstö
Työstökorvaus
Vaikka muovausprosessilla voidaan saavuttaa suhteellisen lähellä lopullista komponenttigeometriaa, kriittiset toiminnalliset pinnat vaativat yleensä lisätyöstöä. Kierrereiät, tiivistyspinnat, kiinnityspinnat ja tarkkuusliitosalueet saattavat vaatia noin 0,5 - 1,5 mm:n työstövaraa komponentin rakenteesta riippuen.
NINGXING voi koordinoida muovausprosessia myöhempien CNC-sorvausten, porausten, kierteitysten, jyrsinnän ja muiden koneistustoimintojen kanssa valmistaakseen valmiita komponentteja asiakkaan piirustusten mukaan.
Mitta- ja pintavaatimukset
Tyypilliset muodostetut komponentit voivat saavuttaa suunnilleen luokan 6-7 mittatarkkuuden sopivissa tuotanto-olosuhteissa, kun taas pinnan karheus voi olla noin Ra 6,3 - 12,5 μm riippuen materiaalista, suulakkeen kunnosta ja prosessiparametreista.
Komponenteille, joilla on tiukat mitta- tai tiivistysvaatimukset, lopputarkastus tehdään koneistuksen jälkeen eikä pelkästään muodostetun aihion mittoihin luottaen.
Sovelluskentät
Venttiilit ja putkistot
Prosessia käytetään laajalti kuparipalloventtiilirungoissa, palloventtiilin runoissa, luistiventtiilin komponenteissa, takaiskuventtiilin osissa, putkiliittimissä, kolmitieliittimissä, kulmakappaleissa, liitosmuttereissa ja supistusholkeissa.
Se sopii myös vesimittarin koteloihin, suodatinkoteloihin ja paineenalennusventtiilirungoihin. Hallitulla muovauksella saavutettu korkea materiaalitiheys tekee näistä komponenteista sopivia sovelluksiin, joissa paineenkestävyys ja luotettava tiivistys ovat tärkeitä.
Mekaaniset ja hydrauliset komponentit
Mekaanisessa valmistuksessa ja hydraulisovelluksissa muotoiltuja komponentteja voivat olla painemittarin liittimet, öljyputkien liittimet, hydrauliventtiililohkot ja muut osat, jotka ovat alttiina staattiselle paineelle tai toistuville mekaanisille kuormituksille.
Teräs- tai alumiinimuovausta voidaan käyttää myös valittuihin autojen ja moottoripyörien komponentteihin, mukaan lukien ohjausnivelet ja jarrukannattimet, riippuen vaadituista materiaaliominaisuuksista ja komponenttien rakenteesta.
Laitteisto- ja sähkökomponentit
Päivittäiseen käyttöön ja arkkitehtoniseen käyttöön tarkoitettuja sovelluksia ovat korkealuokkaiset ovenkahvat, lukkorungot, kylpyhuonetarvikkeiden pohjat ja lattiakaivot, joissa mittojen tasaisuus, pinnan laatu ja korroosionkestävyys ovat tärkeitä.
Sähkö- ja viestintäsovelluksia ovat kupariliittimet, kaapelikiinnikkeet ja räjähdyssuojatut kaapelin sisäänvientirasiat. Kuparimuovaus soveltuu erityisen hyvin komponentteihin, joissa vaaditaan sekä sähkönjohtavuutta että rakenteellista eheyttä.
Räätälöity valmistuspalvelu
Tankista valmiisiin komponentteihin
NINGXING tarjoaa integroidun valmistusreitin kupari- tai terästankomassasta muotoiltuihin aihioihin ja valmiisiin komponentteihin. Tämän lähestymistavan avulla asiakkaat voivat koordinoida materiaalin valintaa, muotoilua, koneistusta ja tarkastusta yhden valmistuskumppanin kautta.
Räätälöityjä projekteja varten asiakkaat voivat toimittaa piirustuksia, näytteitä, 3D-malleja, materiaalivaatimuksia tai sovellustietoja. NINGXING voi sitten arvioida muovaussuunnan, muotin rakenteen, työstövaran ja tuotantomenetelmän ennen massatuotantoa.
Pieni erä ja massatuotanto
Tuotantojärjestelmä tukee sekä keskimääräisiä räätälöityjä tilauksia että suuria määriä toistuvaa tuotantoa. Suulakkeen kehittäminen vaatii tyypillisesti noin 15–30 päivää komponenttien monimutkaisuudesta, työkalurakenteesta ja asiakkaan hyväksyntävaatimuksista riippuen.
Projekteissa, joissa on useita eritelmiä, tuotantomenetelmää voidaan säätää tilausmäärän ja toimitusvaatimusten mukaan, mikä auttaa asiakkaita välttämään tarpeettomia työkalu- ja laiteinvestointeja.
Usein kysytyt kysymykset
Miten se verrataan valuun ja tavanomaiseen takomiseen?
Valuun verrattuna kuumatakominen voi vähentää yleisiä valuun liittyviä vikoja, kuten sisäistä huokoisuutta ja kutistumista, kun prosessia ohjataan oikein, kun taas tuloksena oleva materiaalirakenne voi tarjota suotuisat mekaaniset ominaisuudet painetta kantaville komponenteille.
Verrattuna tavanomaiseen kuumataontaan, erikoistuneet muottirakenteet ja hylsynvetomekanismit voivat mahdollistaa onttojen tai haaroittuneiden geometrioiden valmistamisen pienemmällä myöhemmällä työstyksellä. Todellinen etu riippuu komponenttien geometriasta, materiaalista, tuotannon määrästä ja laatuvaatimuksista.
Mitä koneistusta yleensä vaaditaan muotoilun jälkeen?
Muotoillut aihiot voivat vaatia CNC-sorvausta, porausta, kierteitystä, jyrsintää tai muita viimeistelytoimenpiteitä. Kriittiset alueet, kuten kierrereiät, tiivistyspinnat ja asennuspinnat, vaativat yleensä koneistuksen lopullisten piirustusmittojen saavuttamiseksi.
Tarvittava koneistusmäärä riippuu muovaustarkkuudesta ja tuotesuunnittelusta. NINGXING voi määrittää sopivat työstövarat työkalujen ja prosessien kehitysvaiheessa.
Miten materiaali pitäisi valita?
Materiaalin valinnassa tulee ottaa huomioon muovauslämpötila, mekaaniset vaatimukset, korroosioolosuhteet, koneistusvaatimukset ja lopullinen käyttö. Kuparikomponenttien osalta voidaan harkita messinkilaatuja, kuten HPb59-1 ja C36000, sovelluksissa, joissa vaaditaan sopivaa korkean lämpötilan muovattavuutta ja työstettävyyttä.
Teräskomponenttien hiiliekvivalentti, muovauslämpötila ja lämpökäsittelyvaatimukset tulee arvioida halkeilun tai liiallisen hiilenpoiston riskin vähentämiseksi lämmityksen aikana. NINGXING voi suositella sopivia materiaalilaatuja ja suorittaa näytekokeita asiakkaan piirustusten ja käyttöolosuhteiden perusteella.
- View as
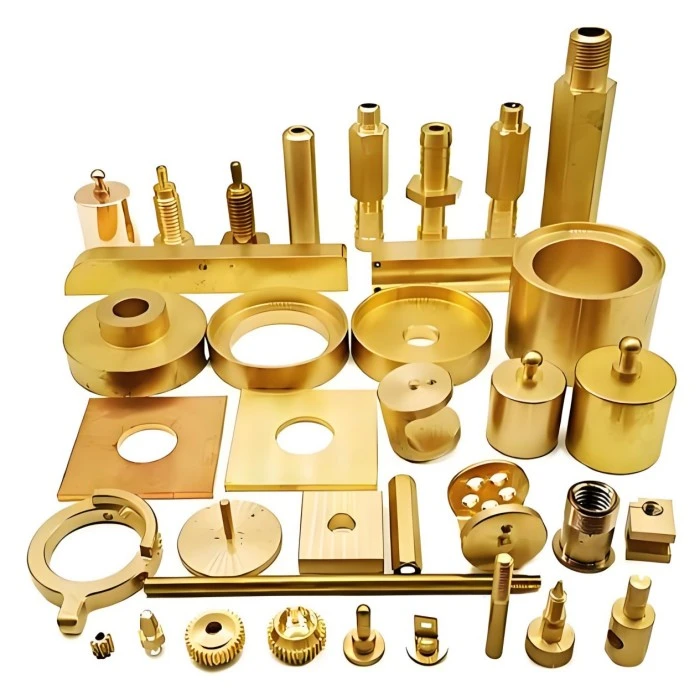
Kuparin kuumataontapalvelu
NINGXING tarjoaa räätälöityjä kuparin kuumataontapalveluratkaisuja auto-, sähkö-, meri-, kone- ja muihin teollisiin sovelluksiin. Ohjatulla lämmityksellä, tarkkuusmuottitaonnolla, CNC-työstyksellä ja tiukalla laaduntarkastuksella valmistamme kupariseoksesta valmistettuja komponentteja, joilla on korkea lujuus, hyvä johtavuus ja luotettava mittojen tasaisuus. Piirustus- ja näytepohjainen räätälöinti on tuettu ISO9001:2015-, CE- ja RoHS-yhteensopivuudella sovellettavissa projekteissa.
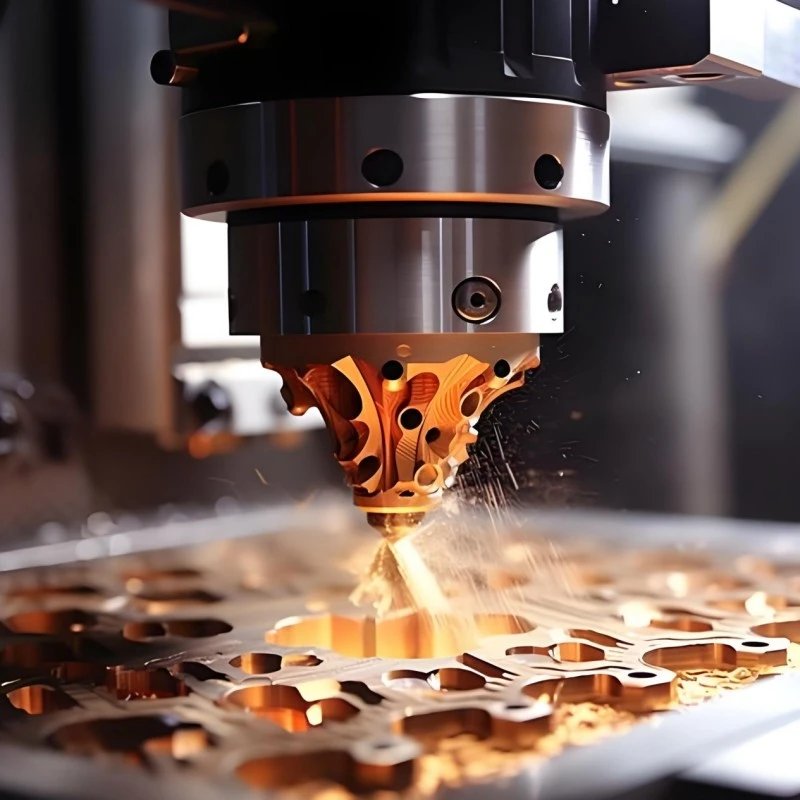
Kupariset kuumataotut osat
NINGXING tarjoaa räätälöityjä kuparisia kuumatakottuja osia venttiileille, autokomponenteille, sähköliittimille, teholaitteille ja saniteettilaitteistoille. Käytämme hallittua lämmitystä, tarkkuustaontaa ja CNC-viimeistelyä, ja tuotamme tiiviitä, lujia kupariseoskomponentteja, joilla on tasaiset mitat ja luotettava suorituskyky. Tuemme piirustus- ja näytepohjaista räätälöintiä, pienten erien kokeita ja volyymituotantoa ISO9001:2015-, CE- ja RoHS-yhteensopivuudella.
NINGXING on ammattimainen Kuuma taonta valmistaja ja toimittaja Kiinassa. Toivotamme sinut lämpimästi tervetulleeksi korkealaatuisten tuotteiden tukkumyyntiin kilpailukykyiseen hintaan tehtaaltamme.
Uutissuositukset